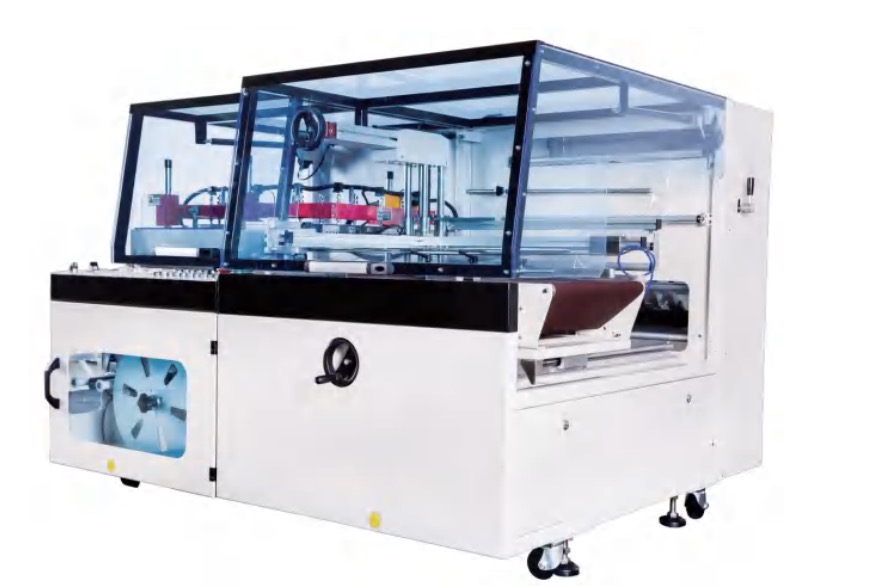
Materiali di imballaggio e attrezzature non corrispondenti compromettono silenziosamente la tua efficienza operativa ogni giorno. Spesso vediamo gli operatori delle linee di produzione faticare a mantenere la velocità di produzione. Affrontano queste difficoltà perché le loro macchine sigillatrici non sono in grado di elaborare correttamente i polimeri moderni. In questi ambienti rigidi emergono spesso guarnizioni deboli, frequenti sostituzioni dei cavi e colli di bottiglia imprevisti nella produzione. La poliolefina (POF) funge da standard industriale per imballaggi termoretraibili sicuri e ad alta trasparenza. Tuttavia, le sue prestazioni dipendono interamente da specifiche configurazioni delle apparecchiature di tenuta. Abbiamo creato questa guida completa per fornire ai responsabili delle operazioni e degli appalti un quadro di valutazione altamente pratico e basato sull"evidenza. Imparerai esattamente come abbinare i parametri dei tuoi macchinari ai requisiti avanzati dei materiali. Questa conoscenza ti aiuta a ridurre immediatamente i rischi di implementazione. Ti consente inoltre di garantire un imballaggio affidabile ed ermetico per ogni lotto di prodotto.
Punti chiave
- Il design con piega centrale è fondamentale: le saldatrici con barra a L richiedono una pellicola termoretraibile POF con piega centrale per un caricamento e una sigillatura efficienti in un unico passaggio.
- Il materiale del filo determina il successo: la compatibilità ottimale del sigillante con pellicola termoretraibile POF si basa sull'abbinamento dello spessore della pellicola con l'elemento sigillante corretto (ad esempio, lame rivestite in teflon o fili specializzati in nichelcromo) per prevenire l'accumulo di carbonio.
- Realtà del PVC e del POF: il passaggio dal PVC al POF richiede la ricalibrazione della temperatura; Il POF richiede una finestra termica più stretta e precisa ma elimina l'usura corrosiva delle apparecchiature.
- Il test è obbligatorio: non effettuare mai acquisti in grandi quantità senza un'esecuzione pilota controllata che valuti il tempo di permanenza, la resistenza della sigillatura e l'integrazione del tunnel di termoretrazione. Spessore
Comprensione dei fattori di compatibilità del sigillante con pellicola termoretraibile POF
Le dinamiche termiche differiscono notevolmente tra i polimeri moderni e i materiali di imballaggio tradizionali. La poliolefina reagisce al calore applicato molto più velocemente del tradizionale PVC. Richiede una finestra di temperatura ristretta e altamente coerente per ottenere tenute ermetiche forti. Se la temperatura delle mascelle oscilla, gli operatori si trovano immediatamente ad affrontare frequenti ustioni. Potrebbero anche incontrare articolazioni deboli che si staccano durante il trasporto. È necessario mantenere la stabilità termica per evitare questi difetti.
L"allineamento meccanico è estremamente importante per il successo operativo. Le macchine da taglio ad angolo retto dipendono da geometrie specifiche dei materiali per racchiudere i prodotti in modo efficiente. Richiedono rigorosamente una configurazione con piega centrale. Il materiale arriva già piegato a metà sul rotolo di fornitura. Basta inserire il prodotto tra lo strato superiore e quello inferiore. La macchina quindi taglia e fonde simultaneamente i bordi aperti. Questo singolo movimento aumenta significativamente la produttività.
Lo spessore della pellicola determina direttamente la durata necessaria dell"esposizione al calore. I calibri più pesanti richiedono tempi di contatto delle ganasce più lunghi. Hanno bisogno di questo tempo extra per fondere completamente i molteplici strati. I calibri più leggeri si sciolgono rapidamente. L"applicazione di un tempo di permanenza eccessivo alle pellicole sottili crea bordi disordinati e fibrosi. Facciamo affidamento su rigorosi rapporti tra scartamento e tempo per standardizzare le impostazioni di produzione.
Tabella: Spessore della pellicola POF rispetto alle raccomandazioni relative al tempo di permanenza
| della pellicola | (micron) | Tempo di permanenza relativo Rischio | applicativo comune |
| Calibro 45 | 11.4 | Molto breve | Prodotti leggeri al dettaglio, cosmetici |
| Calibro 60 | 15.2 | Corto | Prodotti da forno, piccoli materiali stampati |
| Calibro 75 | 19.0 | Medio | Scatole software, articoli di consumo standard |
| Calibro 100 | 25.4 | Lungo | Hardware pesante, articoli in confezione multipla |

Criteri chiave di valutazione per le prestazioni del sigillante L-Bar
Configurazioni degli elementi di tenuta
È necessario valutare diversi elementi di taglio in base al volume previsto. I fili caldi rotondi offrono funzionalità di base per corse a basso volume. Tuttavia, faticano con un uso intenso e continuo. I fili a nastro piatto distribuiscono il calore in modo più ampio attraverso il materiale. I micro-coltelli rivestiti in teflon offrono le massime prestazioni in assoluto in ambienti industriali. Tagliano i polimeri in modo pulito senza sciogliere il materiale in eccesso. Per stabilire la vera compatibilità con i sigillanti con film termoretraibile POF, di solito sono necessari questi micro-coltelli avanzati. Mitigano attivamente l'accumulo di residui polimerici appiccicosi durante i lunghi turni di lavoro.
Controllo del calore e pressione della mascella
I controller digitali proporzionali-integrali-derivativi (PID) superano ampiamente i quadranti analogici di base. I controller PID monitorano e regolano costantemente la temperatura delle mascelle. Mantengono l"esatta finestra termica richiesta dai polimeri sensibili. I sistemi analogici spesso vanno alla deriva nel tempo. Questa deriva lenta provoca tagli incoerenti in un singolo lotto.
La pressione sulle mascelle gioca un ruolo altrettanto cruciale per l"integrità della confezione. Le mascelle superiore e inferiore devono incontrarsi uniformemente su tutta la loro lunghezza. Se il cuscinetto della base in silicone si consuma in modo non uniforme, la pressione diminuisce in punti specifici. La pressione irregolare crea "capelli d"angelo". Questi sottili fili di plastica fusa compromettono la sicurezza della confezione. Sembrano anche molto poco professionali sugli scaffali dei negozi.
Integrazione con i tunnel di termoretrazione
La ganascia di taglio completa solo la prima fase del processo. Successivamente, il trasportatore consegna il prodotto appena racchiuso al tunnel di termoretrazione. Il flusso d"aria del tunnel influisce notevolmente sul tasso di restringimento finale. È necessaria una convezione bilanciata per evacuare l"aria in modo uniforme dalla confezione. Se il trasferimento fa rimbalzare il prodotto, le nuove cuciture potrebbero rompersi. Si consiglia di adattare esattamente le velocità del trasportatore per evitare sobbalzi improvvisi.
Conformità e standard applicativi specifici del settore
Il contatto diretto con gli alimenti richiede il rispetto rigoroso di rigorosi protocolli di sicurezza. La FDA regola i materiali che entrano in contatto con i materiali di consumo. scelta La sigillatrice con barra a L deve elaborare perfettamente i materiali approvati. Deve tagliare la pellicola in modo netto senza generare fumi tossici nocivi. Non deve mai lasciare piccoli residui di particelle sul sigillo per alimenti. Anche la contaminazione microscopica viola i rigorosi standard di conformità.
L"ottica visiva guida il successo dei prodotti negli ambienti espositivi di vendita al dettaglio. Le impostazioni ottimali della macchina impediscono la formazione di "orecchie di cane" agli angoli. Le orecchie dei cani si formano quando la plastica in eccesso non riesce a restringersi. Interferiscono con la scansione dei codici a barre e sembrano sciatti. Un"attrezzatura adeguatamente calibrata garantisce presentazioni estremamente chiare e lucide. I consumatori identificano intuitivamente un imballaggio pulito e stretto con una qualità superiore del prodotto.
Le aspettative di velocità cambiano completamente i requisiti dei tuoi macchinari. I sistemi manuali funzionano abbastanza bene per le operazioni di boutique o a basso volume. I modelli semiautomatici gestiscono volumi moderati ma fanno molto affidamento sulla coerenza dell"operatore. I sistemi completamente automatici richiedono il massimo livello assoluto di abbinamento dei componenti. Corrono a velocità estreme. A una velocità di 40 pacchi al minuto, anche le più piccole deviazioni termiche provocano enormi cumuli di scarti.
Rischi comuni di implementazione e risoluzione dei problemi
Anche le configurazioni più avanzate occasionalmente incontrano ostacoli durante l"implementazione. Possiamo risolvere questi problemi esaminando direttamente le cause meccaniche.
- 1: accumulo di carbonio e fumo. Probabilmente la tua macchina funziona troppo calda per lo specifico calibro del materiale. Il polimero fuso aderisce all'elemento tagliente e brucia istantaneamente. Dovresti sostituire regolarmente il nastro in Teflon per prevenire questa adesione. In alternativa, sostituisci completamente il tuo meccanismo di taglio con un micro-coltello durevole.
- Rischio 2: guarnizioni deboli o che si spezzano. Un tempo di permanenza insufficiente di solito causa questo frustrante difetto. Anche la pressione irregolare della mascella gioca un ruolo importante. Gli operatori spesso affrettano il movimento di sigillatura manuale per lavorare più velocemente. È necessario implementare liste di controllo standardizzate per la calibrazione dell'operatore. Assicurati che i tuoi lavoratori mantengano la mascella chiusa per l'intero ciclo richiesto.
- Rischio 3: segni di grinze e ritiro incompleto. Una scarsa microperforazione intrappola l'aria ambiente all'interno della confezione. I palloncini d'aria intrappolati violentemente all'interno del forno. Assicurati che il tuo sistema sia dotato di un perforatore a girandola integrato e altamente funzionale. Il perforatore pratica piccoli fori strategici nel materiale appena prima che entri nella camera di calore.
Come selezionare e convalidare la configurazione (passaggi successivi)
Devi iniziare controllando attentamente i tuoi macchinari attuali. Determina immediatamente se la tua attrezzatura esistente ha la precisione termica necessaria. Controllare l"esatto tipo di filo installato sulla ganascia. Verificare se i cuscinetti in silicone rimangono piatti ed elastici. È necessario confermare questi dettagli prima di passare ai polimeri avanzati.
Successivamente, implementare un rigoroso quadro di test pilota. Non acquistare mai materiali in grandi quantità senza prima testarli. Seguire attentamente questi passaggi di convalida sequenziali:
- Ordina rotoli campione di pellicola termoretraibile POF con piega centrale in più spessori diversi.
- Esegui un lotto di prova strutturato di 50 unità attraverso la tua esatta linea di produzione.
- Registra le impostazioni precise della temperatura, le velocità del trasportatore e i tempi di permanenza utilizzati.
- Sottoponi a stress le cuciture finite tramite test di caduta e test di trazione manuali aggressivi.
Infine, fai molto affidamento sul supporto dei fornitori durante questa fase. Seleziona partner di fornitura che offrono attivamente una consulenza tecnica approfondita. Dovrebbero aiutarti a calibrare la tua macchina in modo proattivo. Evita i venditori di merci transazionali che svaniscono dopo aver consegnato i pallet. Il supporto tecnico esperto risolve i problemi di calibrazione in pochi minuti anziché in giorni.
Conclusione
Le macchine per il taglio di poliolefine e quelle ad angolo retto costituiscono una combinazione di produzione altamente efficace. Tuttavia, è necessario allineare perfettamente le impostazioni termiche, i tipi di filo e i calibri dei materiali. Un corretto allineamento previene ritardi imprevisti nella produzione ed elimina completamente gli antiestetici difetti di imballaggio. Adottare un approccio strutturato e basato sull"evidenza per gli audit dei macchinari protegge attivamente l"integrità della linea di produzione.
Ti invitiamo a testare questi parametri sul tuo pavimento. Richiedi oggi stesso un rotolo di campioni di materiale per iniziare il test pilota. Pianifica una consulenza dettagliata sulla compatibilità con il nostro team tecnico-commerciale. Saranno lieti di aiutarti a convalidare la configurazione specifica del tuo macchinario e a ottimizzare la tua produzione giornaliera.
Domande frequenti
D: Posso utilizzare il film termoretraibile POF su una macchina precedentemente utilizzata per il PVC?
R: Sì, ma è necessario prima pulire accuratamente il filo di tenuta. È inoltre necessario sostituire completamente il nastro in teflon. Ricalibra attentamente le impostazioni della temperatura, poiché questi materiali hanno punti di fusione completamente diversi. Il PVC funziona molto più fresco. La regolazione per la poliolefina richiede test immediati per evitare bruciature.
D: Qual è il miglior indicatore POF per una sigillatrice manuale con barra a L?
R: Generalmente consigliamo un calibro da 60 a 75 per le operazioni manuali. Le pellicole più spesse richiedono una pressione più costante e uniforme di quella che un operatore manuale può fornire in modo affidabile durante un lungo turno. Gli indicatori più leggeri si fondono rapidamente. Riducono l"affaticamento dell"operatore mantenendo un"eccellente sicurezza del pacco.
D: Perché il mio sigillante con barra a L lascia fili di "capelli d"angelo" sulla pellicola POF?
R: Questo problema comune solitamente indica che il filo sigillante non è abbastanza caldo. Succede anche se l"operatore apre la ganascia troppo velocemente prima del completamento del taglio. Superfici di taglio usurate o nastro in Teflon danneggiato spesso causano la fusione di questi minuscoli fili.
D: La pellicola POF con piega centrale richiede uno speciale rack di svolgimento?
R: Le sigillatrici standard solitamente sono dotate di separatori di pellicola incorporati. Tuttavia, è necessario assicurarsi che il rack di svolgimento sia perfettamente allineato con la larghezza del materiale. Un corretto allineamento impedisce un"alimentazione irregolare. Altrimenti l"alimentazione non uniforme porta a tagli obliqui e spreco di materiale ad ogni ciclo.